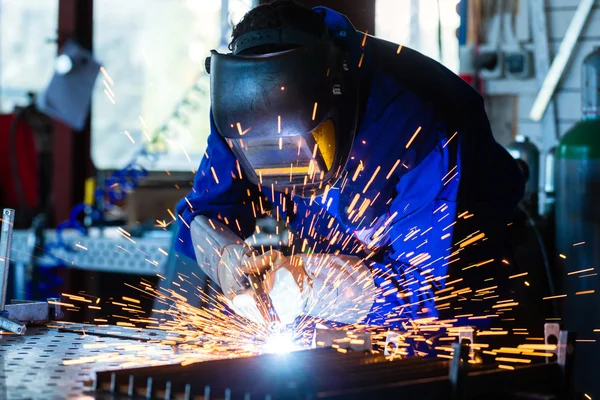
La soudure par points de l’aluminium représente un défi fascinant dans le domaine de l’assemblage métallique. Sa légèreté, couplée à sa haute conductivité thermique, rend ce métal prisé dans les industries modernes. Toutefois, l’assemblage de l’aluminium exige une maîtrise fine des techniques de soudage, car ses propriétés uniques peuvent compliquer le processus.
Afin de réussir les soudures, il est essentiel de comprendre les caractéristiques physiques de l’aluminium et les différentes étapes du processus de soudure. En abordant ces éléments, nous découvrirons pourquoi le soudage par points requiert une approche adaptée et les meilleures pratiques à adopter pour garantir des soudures durables.
Évaluer les défis du soudage par points de l’aluminium
Avant de se plonger dans le processus de soudure, examinons d’abord les défis associés à la conductivité de l’aluminium, qui influence fortement la qualité des joints.
La conductivité thermique de l’aluminium est environ cinq fois supérieure à celle de l’acier. Cette caractéristique implique que la chaleur générée lors du soudage se dissipe rapidement, rendant la création d’une zone de fusion uniforme plus complexe. Pour compenser cette dissipation, un courant de soudage plus élevé est requis. Voici quelques éléments clés à considérer :
- Énergie nécessaire : des courants de soudage supérieur à ceux de l’acier sont souvent indispensables, parfois deux à trois fois plus élevés.
- Temps de soudage : les durées de soudure doivent être considérablement raccourcies pour éviter une surchauffe.
- Contrôle de la chaleur : une gestion méticuleuse de l’apport thermique est essentielle pour éviter les défauts de fusion.
Processus étape par étape de la soudure par points
Le cycle typique de la soudure par points se divise en plusieurs étapes, chacune nécessitant précision et expertise pour garantir la qualité des assemblages.
Phase de compression
Le processus débute par le serrage des tôles d’aluminium entre les électrodes. Cette phase est primordiale pour établir un contact solide, ce qui limite également les risques d’arcs électriques. Un suivi approfondi de la force appliquée permet un contact stable, essentiel à la bonne dissipation de l’énergie.
Phase de soudure
Une fois la pression stabilisée, un fort courant électrique passe à travers les tôles. À ce stade, une attention particulière doit être portée à l’intensité du courant, car celle-ci détermine la chaleur générée. Un contrôle précis lors de cette phase évite les risques de fusion excessive ou, à l’inverse, une fusion insuffisante.
Phase de maintien
Après la coupure du courant, il est crucial de maintenir la pression. Cela favorise la solidification du métal fondu sous pression, garantissant ainsi un joint solide. La gestion correcte de cette étape est souvent négligée, mais elle est vitale pour éviter des défauts dans la soudure.
Phase d’arrêt
Le cycle se termine par un relâchement prudent de la pression. Cette étape peut sembler anodine, mais elle influence l’intégrité structurelle du joint formé. Il est important d’effectuer un contrôle qualité lors de l’inspection visuelle des soudures produites.
Optimiser les matériaux et les équipements pour le soudage
Le choix des matériaux et la configuration de l’équipement de soudage sont tout aussi cruciaux pour garantir des résultats optimaux.
Un système de soudage par points efficace pour l’aluminium doit comprendre :
- Source d’alimentation : les meilleures configurations utilisent un courant continu à moyenne fréquence (MFDC) pour un contrôle stable.
- Système d’électrodes refroidies par eau : elles aident à éviter la surchauffe et maintiennent la forme de l’électrode pendant le soudage.
- Automatisation : les systèmes de contrôle modernes permettent une régulation précise et rapide des paramètres de soudage.
Adopter les meilleures pratiques pour des soudures solides
Les détails font toute la différence en soudure. Appliquer des bonnes pratiques peut prévenir de nombreux problèmes courants associés au soudage par points.
Préparation des surfaces
Avant de souder, il est essentiel de nettoyer soigneusement les surfaces. En raison de la réactivité de l’aluminium, une couche d’oxyde peut se former rapidement. Le nettoyage doit inclure :
- Dégraissage : utiliser des solvants appropriés pour enlever les huiles et contaminants.
- Brossage : utiliser des outils appropriés pour enlever la couche d’oxyde juste avant le soudage.
- Soudage immédiat : souder rapidement après nettoyage pour éviter la réformation de l’oxyde.
Surveillance étroite et ajustements
Une inspection régulière des soudures et un suivi des performances permettent d’ajuster les paramètres au besoin. Cela peut inclure le contrôle des temps de soudage, des intensités de courant et de pression. La flexibilité dans les réglages s’avère être un atout précieux pour atteindre une qualité constante.
Évaluer les défauts et contrôler la qualité
La détection rapide des défauts est essentielle pour garantir la longévité des soudures. Quelques défauts fréquents liés à la soudure par points incluent :
- Porosité : des bulles de gaz peuvent affaiblir le joint, requérant un dégraissage approfondi pour les éviter.
- Craquage : surveillez les déformations durant la phase de refroidissement, surtout avec des alliages délicats.
- Fusion incomplète : ceci peut être causé par une mauvaise pression ou un temps de soudage inadéquat. Un suivi rigoureux des paramètres est essentiel.
En surveillant ces aspects, chacun peut contribuer à perfectionner les techniques de soudage d’aluminium et favoriser l’atteinte de jointures fiables et durables. Pour plus d’informations, il vous suffit de consulter ce site.